
Prueba hidráulica en tuberías PPR: procedimiento, presión y criterios de aceptación
La prueba hidráulica es uno de los controles más importantes antes de ocultar, aislar o poner en servicio una red de tuberías PPR. Su objetivo no es únicamente comprobar que “no sale agua”. También permite verificar la integridad de las uniones, la estanqueidad de fittings y válvulas, el comportamiento del sector ensayado y la correspondencia entre la instalación ejecutada y el proyecto.
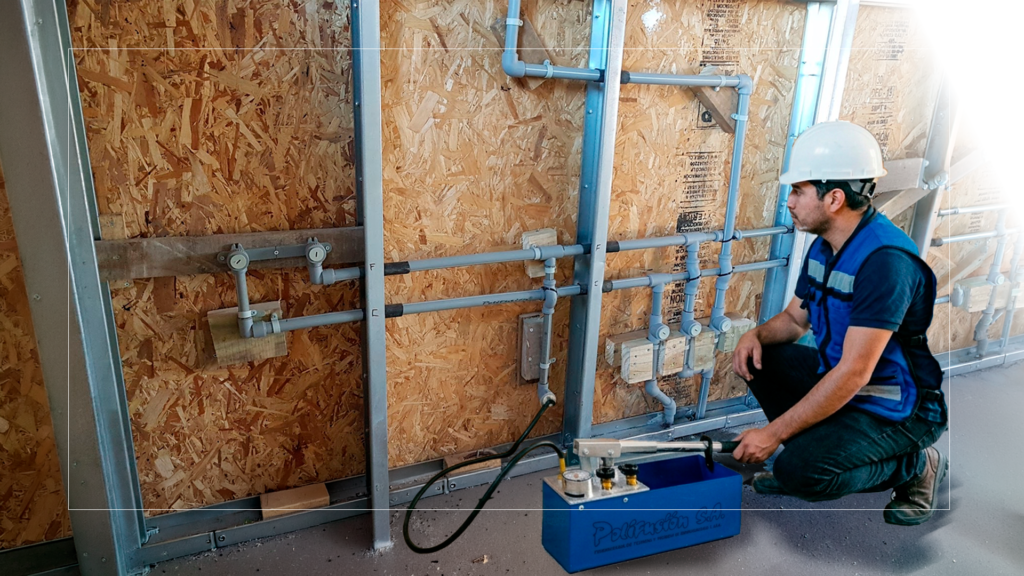
Una prueba mal preparada puede entregar resultados engañosos. El aire atrapado comprime, la temperatura modifica la presión y un manómetro inadecuado puede ocultar variaciones relevantes. También es frecuente que se aplique una presión copiada de otra obra, sin revisar la presión de diseño, la clase de tubería, los componentes más débiles o el protocolo contractual.
En Perú, las instalaciones sanitarias deben cumplir el Reglamento Nacional de Edificaciones y la Norma Técnica IS.010, considerando sus modificaciones vigentes. A eso se agregan el expediente técnico, las especificaciones de la obra y las instrucciones del fabricante. Esta guía organiza el procedimiento y los criterios de control, pero no reemplaza esos documentos ni autoriza a definir una presión universal para todos los proyectos.
Polifusión Perú ofrece soluciones PPR y PP-RCT, fittings, soportes, fijaciones, herramientas, fichas técnicas y un Manual del instalador. Integrar esos recursos desde la compra permite que la prueba se prepare con información de la línea efectivamente instalada y con componentes compatibles, en lugar de adaptar un protocolo genérico al final de la obra.
Qué verifica realmente una prueba hidráulica
La prueba introduce agua a presión en un tramo aislado para observar si el sistema conserva la estanqueidad y si sus componentes presentan anomalías. Permite detectar:
- Uniones por termofusión incompletas o contaminadas.
- Fittings fisurados o dañados durante el montaje.
- Tapones de prueba mal instalados.
- Válvulas o conexiones roscadas con filtraciones.
- Daños producidos por perforaciones, golpes o trabajos posteriores.
- Tramos que no corresponden al plano o que quedaron sin inspección.
La prueba no confirma por sí sola que el dimensionamiento hidráulico sea correcto ni que la red entregue el caudal y la presión requeridos durante la operación. Tampoco sustituye el control de materiales, la revisión visual de las uniones, la desinfección o la puesta en marcha.
Prueba de resistencia y prueba de estanqueidad
En algunos protocolos se distinguen dos objetivos. La prueba de resistencia somete el sistema a la presión definida durante un ciclo controlado para comprobar su integridad. La prueba de estanqueidad observa que no existan fugas y que la evolución de la presión se mantenga dentro de los criterios establecidos.
Pueden formar parte de un mismo procedimiento o realizarse en etapas. La secuencia exacta varía según norma, fabricante y especificación. Por eso el acta debe identificar qué prueba se ejecutó, bajo qué documento y con qué criterio de aceptación.
Hablar simplemente de “prueba a tantos bar” es insuficiente. Deben quedar definidos presión, duración, estabilización, rango del manómetro, temperatura, volumen del tramo, número de ciclos y pérdida admisible, si corresponde.
Por qué el comportamiento del PPR requiere un protocolo
Las tuberías de PPR son termoplásticas. Bajo presión presentan una respuesta elástica y viscoelástica diferente a la de una red metálica rígida. Durante la presurización inicial puede producirse una pequeña expansión del sistema y una redistribución de esfuerzos, sin que eso signifique necesariamente una fuga.
También influye la temperatura. Si el agua o el ambiente cambian durante la prueba, la lectura del manómetro puede variar. La radiación solar sobre tuberías expuestas genera diferencias incluso cuando la red está cerrada.
Por eso los procedimientos para tuberías plásticas suelen incluir una etapa de llenado, purga y estabilización antes de evaluar el resultado. Interpretar cualquier descenso inicial como filtración puede llevar a repetir trabajos innecesarios; ignorarlo sin inspección también puede ocultar un problema real.
Antes de la prueba: documentación que debe estar disponible
El responsable debería revisar:
- Planos aprobados y sector que será ensayado.
- Memoria de cálculo y presión de diseño.
- Norma y especificación técnica contractual.
- Marca, línea, diámetro, serie o SDR de tuberías y fittings.
- Relación presión-temperatura del sistema.
- Procedimiento vigente del fabricante.
- Presión admisible de válvulas, flexibles, instrumentos y equipos conectados.
- Certificados de calibración de los instrumentos.
- Formato de registro y responsables de aceptación.
Si dos documentos indican criterios distintos, la discrepancia debe resolverse técnicamente antes de presurizar. No corresponde escoger el valor más alto por considerarlo “más seguro”: una presión excesiva puede dañar componentes que no forman parte del ensayo de resistencia del tubo.
Preparación física de la red
Finalizar e inspeccionar las uniones
Todas las uniones del sector deben estar terminadas y haber cumplido el tiempo de enfriamiento indicado. Se revisa alineación, profundidad de inserción, cordón, limpieza y ausencia de esfuerzos visibles. Una unión dudosa no debe “validarse” aplicándole presión; debe evaluarse y corregirse previamente.
Sectorizar
El sistema se divide en tramos que puedan llenarse, purgarse e inspeccionarse. Los límites deben soportar la presión de ensayo. Válvulas destinadas a operación no siempre son adecuadas como único cierre de prueba; los tapones y cabezales deben estar diseñados y asegurados para la carga.
Proteger equipos
Calentadores, bombas, medidores, válvulas reductoras, dispositivos de seguridad y otros equipos pueden tener presiones admisibles diferentes. Se aíslan o se reemplazan temporalmente por elementos de prueba cuando el procedimiento lo exige.
Mantener las uniones visibles
Siempre que sea posible, las uniones deben permanecer accesibles. Probar después de empotrar o cerrar cielos dificulta localizar una falla y puede ampliar los daños. Si el proyecto exige pruebas antes y después de cubrir, ambas deben registrarse por separado.
Asegurar extremos y controlar el área
La presión genera fuerzas considerables sobre tapones y cabezales. El área debe mantenerse controlada, sin personas ubicadas frente a cierres temporales. La prueba se realiza con agua, no con aire comprimido, salvo que exista un procedimiento especializado y expresamente autorizado. El aire almacena mucha más energía y aumenta el riesgo.
Equipos e instrumentos
Como mínimo se requiere:
- Bomba de prueba compatible con agua limpia.
- Manómetro calibrado, legible y con rango apropiado.
- Conexiones y mangueras aptas para la presión.
- Válvula de aislamiento y, cuando corresponda, válvula de alivio.
- Puntos de purga en las zonas altas.
- Medio para registrar temperatura ambiente y del agua.
- Formato de acta, planos y elementos de identificación del tramo.
Un manómetro cuyo rango máximo es muy superior a la presión de prueba entrega poca resolución. Como criterio de buena práctica, la presión objetivo debería ubicarse en una zona claramente legible del instrumento. El protocolo puede exigir una clase de exactitud específica o un segundo manómetro de contraste.
Cómo aporta Polifusión Perú a una prueba bien planificada
La prueba hidráulica comienza al especificar el sistema. Una cotización técnica debería identificar la familia de tubería PPR o PP-RCT, los fittings, las válvulas y tapones de prueba, las herramientas de termofusión y la documentación aplicable. Si esos elementos se seleccionan de forma coordinada, es más sencillo definir el procedimiento, conservar trazabilidad y evitar componentes con límites diferentes.
Antes de comprar o iniciar la instalación, conviene pedir a Polifusión Perú:
- Fichas de la tubería y los fittings de la línea seleccionada.
- Manual del instalador y procedimiento vigente de unión.
- Confirmación de compatibilidad entre diámetros, fittings y herramientas.
- Información técnica de válvulas, tapones y otros componentes incluidos en el tramo.
- Orientación para preparar la lista de materiales y la documentación de la prueba.
Esta recomendación no reemplaza al proyectista ni fija una presión de ensayo. Su valor comercial está en reducir omisiones: quien cotiza puede incluir desde el inicio el sistema PPR o PP-RCT, los accesorios de montaje y los recursos necesarios para ejecutar y registrar el control.
Procedimiento paso a paso
1. Identificar el tramo
Se registra origen, término, niveles, diámetros, material, volumen estimado y componentes incluidos. El plano debe marcar el sector exacto y sus límites.
2. Llenar lentamente desde el punto bajo
El agua se introduce de manera gradual para desplazar el aire hacia las purgas. Un llenado rápido puede dejar bolsas atrapadas y producir lecturas inestables.
3. Purgar los puntos altos
Las purgas permanecen abiertas hasta que salga agua sin aire. Puede ser necesario recorrer el tramo y repetir la operación. En montantes y redes con cambios de nivel, esta etapa es crítica.
4. Inspeccionar a presión baja
Antes de alcanzar la presión final, se revisan tapones, conexiones de la bomba, válvulas y uniones. Una filtración evidente se corrige después de despresurizar; nunca se ajusta una conexión sometida a carga.
5. Estabilizar temperatura y material
La red llena se deja alcanzar la condición definida por el protocolo. Se registran temperaturas y hora. Debe evitarse ensayar tramos expuestos a cambios solares bruscos.
6. Elevar la presión según el procedimiento
La bomba incrementa la presión de forma controlada. Algunos protocolos consideran etapas o ciclos para acomodar la respuesta del material. La presión se mide en el punto indicado, considerando la diferencia de altura dentro del tramo.
7. Aislar la bomba
Alcanzada la condición requerida, se cierra la conexión para que la bomba no enmascare una pérdida. Se verifica que la válvula de aislamiento tampoco filtre hacia atrás.
8. Inspeccionar el sistema
Se recorren todas las uniones visibles, válvulas, tapones y transiciones. La ausencia de caída en el manómetro no reemplaza la inspección visual.
9. Registrar lecturas
Se anotan presión inicial, lecturas intermedias, presión final, duración y temperaturas. Si el procedimiento considera reposición de presión durante una fase preliminar, debe quedar registrada.
10. Despresurizar lentamente
El agua se libera de forma controlada y segura. Luego se decide si la red permanecerá llena, se drenará o pasará a lavado y desinfección.
Cómo se define la presión de prueba
La presión de prueba no debe determinarse únicamente por la presión nominal impresa en la tubería. Debe considerar:
- Presión de diseño y presión máxima de servicio.
- Presión estática en el punto más bajo.
- Efectos de bombeo y transitorios definidos.
- Temperatura del ensayo y de operación.
- Clase de aplicación del sistema.
- Capacidad de fittings, válvulas y componentes incluidos.
- Norma, expediente técnico y procedimiento del fabricante.
En documentos de obra peruanos pueden encontrarse valores fijos o múltiplos de la presión de trabajo. Eso no los convierte en una regla universal. La cifra válida es la definida para el proyecto y el sistema instalado. Si el expediente técnico no establece un método suficiente, debe solicitarse una instrucción aprobada antes de ejecutar.
La diferencia de nivel también importa. El manómetro ubicado en el punto bajo leerá una presión mayor que un punto elevado. En un tramo vertical, el responsable debe comprobar que ningún componente exceda su límite y que el punto alto alcance la condición mínima requerida por el protocolo.
Criterios de aceptación
Una prueba debería aceptarse únicamente cuando:
- Se ejecutó el procedimiento aprobado y completo.
- El tramo coincide con el identificado en planos.
- Los instrumentos tenían calibración vigente y rango adecuado.
- No se observaron fugas, humedades ni deformaciones.
- La evolución de presión cumplió el criterio del protocolo.
- Las condiciones de temperatura fueron registradas.
- No se repuso presión durante una fase en la que no estaba permitido.
- Tapones y conexiones temporales se mantuvieron estables.
- El acta fue firmada por los responsables definidos.
Un resultado fuera de criterio no se “compensa” extendiendo el tiempo o cambiando el manómetro. Se despresuriza, se investiga, se corrige y se repite la prueba completa.
Cómo localizar una falla
Primero se revisan los elementos temporales: bomba, mangueras, válvula de aislamiento, manómetro y tapones. Muchas pérdidas se originan allí y no en la red.
Si esos elementos están estancos, se inspeccionan uniones, transiciones roscadas y componentes. El tramo puede subdividirse para reducir el área de búsqueda. No deben utilizarse sustancias incompatibles ni métodos que contaminen una red de agua potable.
La unión PPR defectuosa no se repara agregando adhesivo, calor superficial o sellante externo. Se corta y reemplaza el componente siguiendo el procedimiento de termofusión y respetando las distancias necesarias.
Acta de prueba hidráulica
El registro debería incluir:
- Proyecto, ubicación y fecha.
- Empresa instaladora y responsables.
- Identificación del tramo y plano de referencia.
- Material, línea, diámetros y componentes.
- Presión de diseño y presión de prueba.
- Procedimiento y norma utilizados.
- Marca, número de serie, rango y calibración del manómetro.
- Temperatura del agua y ambiente.
- Horarios y lecturas.
- Observaciones, correcciones y repetición si existió.
- Resultado y firmas.
Una fotografía del manómetro es útil, pero no reemplaza el acta. También conviene registrar imágenes generales del tramo y de sus límites.
Cuando la red corresponde a una solución Polifusión Perú, el acta debería indicar con precisión la línea de tubería, los fittings y los lotes o referencias disponibles. Esa trazabilidad vincula el resultado con las fichas del producto y facilita futuras ampliaciones, inspecciones o reposiciones.
Errores frecuentes
- Probar con aire comprimido sin procedimiento autorizado.
- Omitir la purga y dejar aire atrapado.
- Utilizar una presión copiada de otra obra.
- Incluir equipos de menor capacidad.
- Usar un manómetro sin calibración o con rango excesivo.
- Ocultar uniones antes de la inspección.
- Presurizar antes de completar el enfriamiento.
- Ajustar fittings o tapones bajo presión.
- Ignorar diferencias de altura.
- Aceptar una prueba sin acta ni identificación del tramo.
Preguntas frecuentes
- ¿Cuál es la presión exacta para probar una tubería PPR?
No existe un único valor válido para todos los proyectos. Debe definirse con la norma aplicable, el expediente técnico, la presión de diseño, la temperatura y el procedimiento del fabricante. - ¿Se puede realizar la prueba con aire?
La prueba hidráulica se realiza con agua. El aire comprimido almacena más energía y aumenta el riesgo. Solo debe emplearse si existe un procedimiento especializado, controles y autorización expresa. - ¿Un descenso inicial siempre significa una fuga?
No necesariamente. Puede influir la respuesta del material, el aire atrapado o la temperatura. Sin embargo, todo descenso debe interpretarse según el protocolo y complementarse con inspección visual. - ¿Debe probarse antes o después de empotrar?
La primera prueba debe realizarse con las uniones accesibles. El proyecto puede exigir una prueba adicional después de cubrir o completar otras partidas. - ¿La prueba reemplaza la desinfección?
No. Estanqueidad, lavado, desinfección y puesta en servicio son controles diferentes. - ¿Qué ocurre si una unión falla?
Se despresuriza, se retira el tramo defectuoso, se instala una pieza nueva con el procedimiento correcto y se repite la prueba del sector.
Conclusión
La confiabilidad de una prueba hidráulica depende más del procedimiento que de una cifra aislada. Una red bien sectorizada, completamente purgada, estabilizada y medida con instrumentos adecuados entrega información útil. Una prueba improvisada puede aprobar una falla o rechazar una instalación correcta.
En tuberías PPR, la coordinación entre diseño, compra, instalación y supervisión es esencial. La presión, la duración y los criterios de aceptación deben estar definidos antes de comenzar, y el resultado debe quedar trazable en un acta. Seleccionar en Polifusión Perú tuberías, fittings y herramientas compatibles con la documentación de la línea ayuda a sostener esa continuidad técnica desde la cotización hasta la recepción de la obra.
Para su próximo proyecto, consulte las soluciones PPR y PP-RCT de Polifusión Perú, junto con sus fittings, herramientas, soportes, fichas y Manual del instalador. Envíe presión de diseño, temperaturas, diámetros, planos del tramo y criterio de prueba para recibir orientación de producto y preparar una cotización completa y coherente con la solución sanitaria.
Más información
Productos PPR | Documentación técnica | Manual del instalador | PPR vs PP-RCT: diferencias, ventajas y aplicaciones para proyectos modernos en Perú | Termofusión de tuberías PPR: procedimiento, tiempos y buenas prácticas
Síguenos en nuestras redes sociales
Instagram: @polifusion_peru | Linkedin: Polifusión Perú